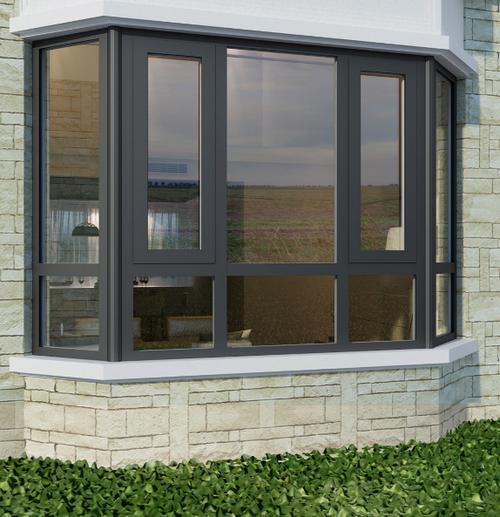
铝合金门窗加工工艺基本过程详解 从型材到成品的完整制造指南
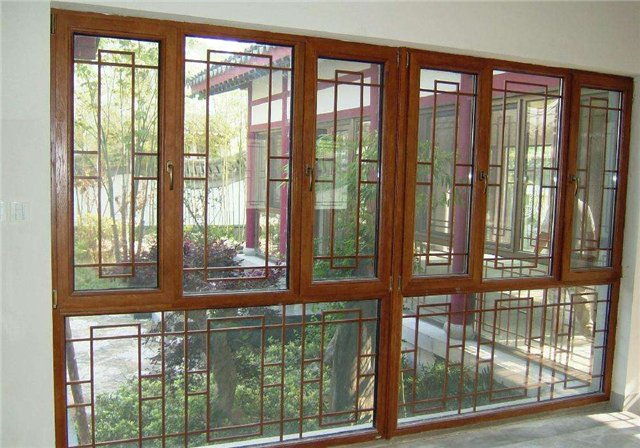
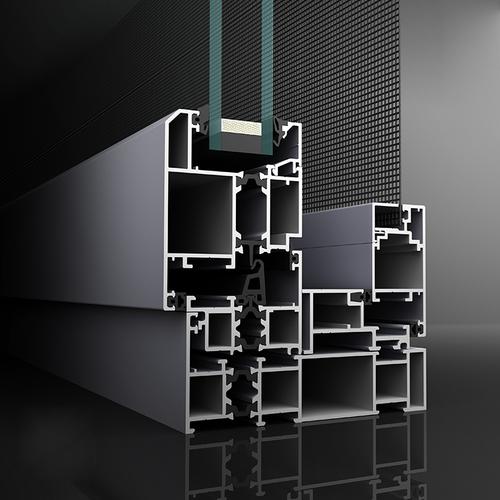
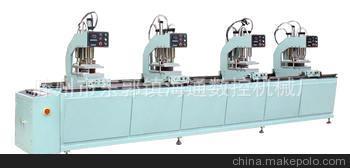
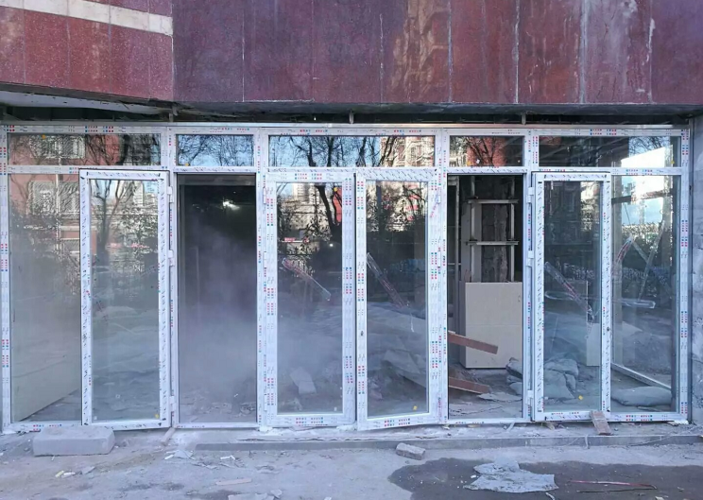
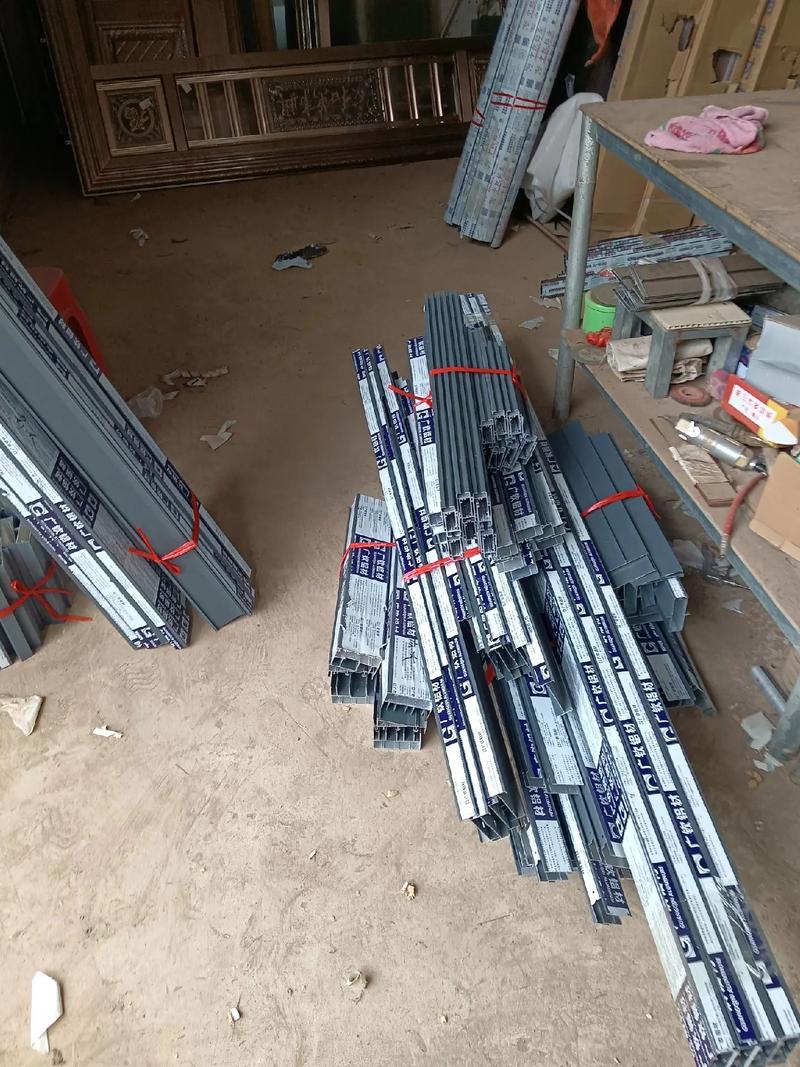
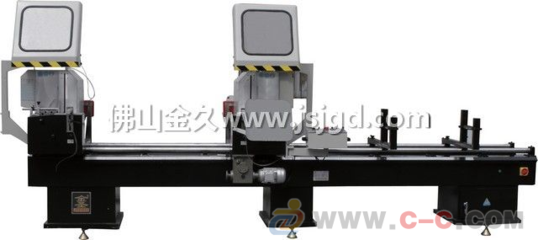
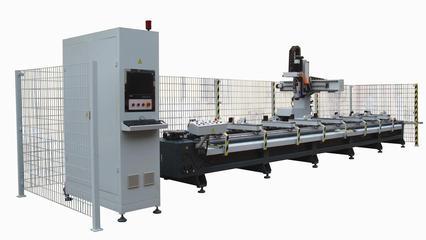
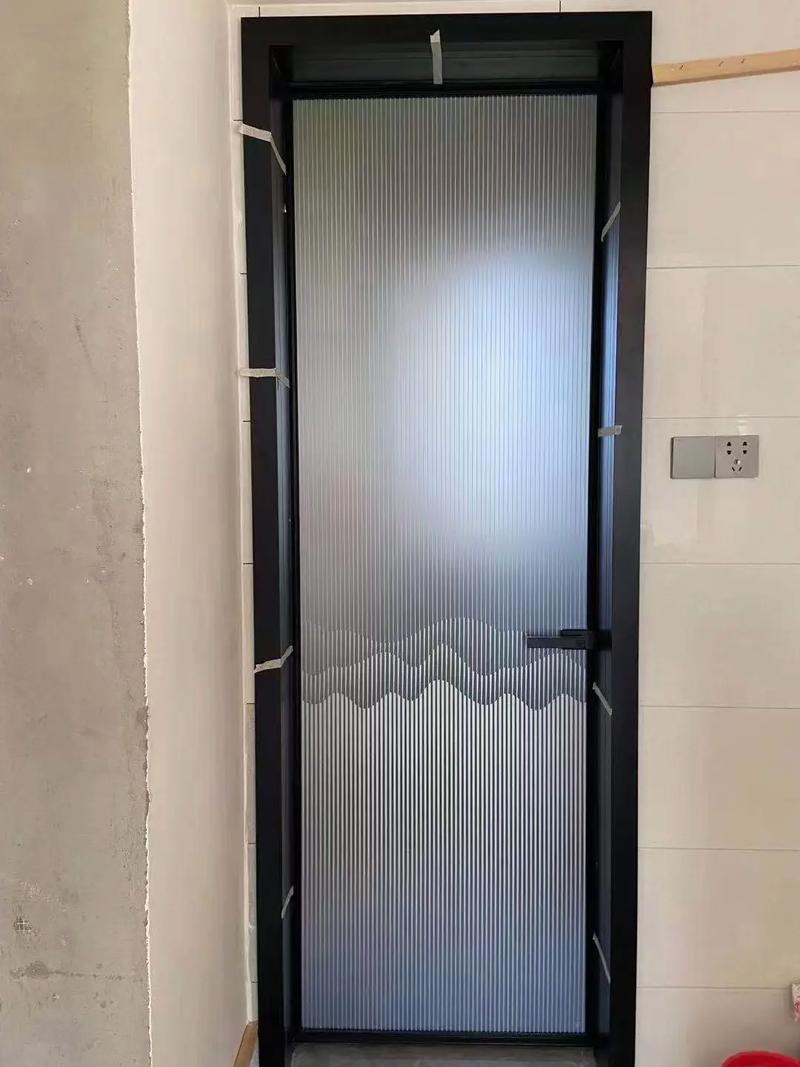
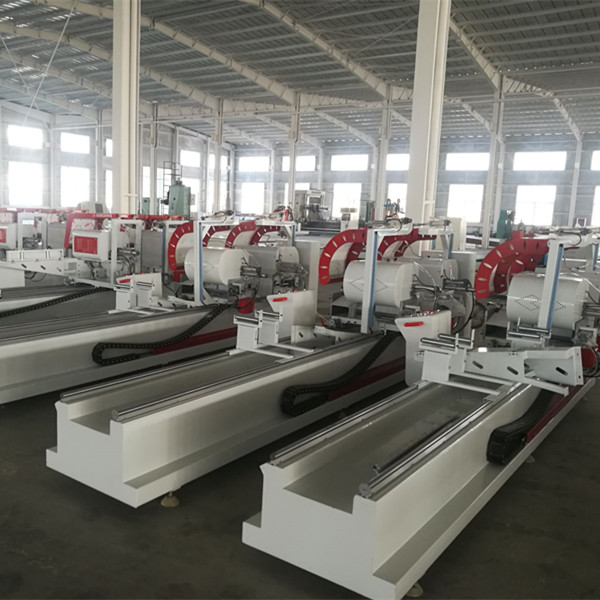
铝合金门窗因其轻质高强、耐腐蚀、密封性好等优势,已成为现代建筑的主流选择之一。一扇高品质的铝合金门窗,其背后凝结着从型材选料到精密加工、再到组装检验的数十道严谨工序。本文将系统梳理铝合金门窗的完整制造流程,帮助您全面了解门窗加工的核心工艺与关键技术控制点。\n\n## 一、型材选料与检验:品质的源头\n\n铝合金门窗的起点是铝型材。通常采用6063-T5或6063-T6牌号铝合金,其以镁、硅为主要合金元素,具有良好的挤压性能与表面处理效果。型材进厂后需进行严格检验:核对壁厚(外窗主受力部位壁厚不应低于1.8mm)、尺寸公差、表面质量(无裂纹、起皮、气泡等缺陷),并抽检力学性能与化学成分。只有合格的型材方能进入下料工序。\n\n## 二、下料切割:精准是第一要义\n\n根据设计图纸将长型材切割成所需长度。常用设备包括双头切割锯、数控角码切割锯等。下料时需注意:\n- 切割角度:通常为90°或45°,45°用于组角拼接。\n- 精度控制:长度公差一般控制在±0.5mm以内,角度公差±5′,确保后续组角严密。\n- 切割环境:切割台面须清洁,避免铝屑划伤型材表面。\n\n## 三、钻孔与铣槽:为五金与连接预留通道\n\n下料后的型材需要进行钻孔和铣削,以安装五金件、连接件以及排水孔。主要流程包括:\n1. 钻孔:加工执手孔、锁点孔、铰链孔等,孔径与位置需与五金件规格一致。\n2. 铣槽:铣削传动器槽、铰链槽、排水槽等,深度与宽度应符合图纸要求。\n3. 冲缺口:在型材端部冲切定位缺口或感应缺口,用于组角定位。\n数控加工中心的应用大幅提升了此环节的效率与精度,可一次装夹完成多面加工。\n\n## 四、组角挤角:构建门窗框架的核心结构\n\n组角是铝合金门窗成形过程中最关键的一步,直接决定窗框与扇的角部强度及密封性能。当前主流工艺为角码挤角连接:\n1. 装角码:在型材45°切口处放入专用的铝合金或注胶角码配件。\n2. 挤角:将组好角码的框/扇放入组角机,用液压挤刀在型材角部施加压力,使角码与型材腔壁紧密挤压咬合。\n3. 注胶(可选):高端门窗会采用双组份注胶工艺,通过角码上的导流槽将耐候胶注入角部间隙。注胶固化后,角部强度及防水性能大幅提升。\n挤角位置通常位于型材内腔,组角后需确保两型材接缝处无错位,高低差不超过0.3mm。\n\n## 五、焊接(仅限某些工业场景)“不跨界”,组角与焊接各维度分析\n\n文章中少写入也不影响全部实践知识了解,侧重组桇,排风。}
如若转载,请注明出处:http://www.geguan1688.com/product/6.html
更新时间:2026-10-13 11:59:39